قطع الليزر للفولاذ المقاوم للصدأ مع الفيلم: كيف تمنع احتراق الحواف
يلين PE عند 105-130 درجة مئوية بينما تبلغ حافة القطع بالليزر آلاف الدرجات. ما الذي يحدث في منطقة التأثر الحراري وأي نافذة معاملات تحافظ على نظافة الحافة.
تصل الشكوى عادة مع صورة: صفيحة فولاذ مقاوم للصدأ بسماكة 3 مليمترات، مقطوعة بليزر ليفي، والفيلم ما زال ملتصقاً. على حافة القطع هالة بنية بعرض ميليمتر واحد تقريباً، وفي المكان الذي نزع فيه المشغل الفيلم انسحب معه خيط من اللاصق المتفحم. المقاس مطابق تماماً. ومع ذلك تُرفض القطعة، لأن الهالة ستظهر بعد الطلاء بالمسحوق ولن يقبلها العميل.
هذا ليس عيباً في الفيلم ولا عيباً في الليزر، بل عدم توافق حراري. يبدأ فيلم PE بالتلدن عند نحو 105 إلى 130 درجة مئوية ويتحلل فوق 150. أما منطقة القطع في الليزر الليفي فتتجاوز 1500 درجة مئوية بكثير. الفيلم لا يُقطع بل يُطهى، ومنطقة التأثر الحراري تمتد من 0.1 إلى 0.5 مليمتر خارج مسار القطع حسب القدرة والسرعة.
الآلية تستحق الفهم لأنها تفسر كل اختيار لاحق للمعاملات. يُدخل الليزر الطاقة في المعدن، فيوصل المعدن الحرارة جانبياً، ويمتص الفيلم الملاصق تلك الحرارة عبر التلامس. ثم تحدث ثلاثة أشياء بالترتيب: يلين اللاصق أولاً، وتنكمش طبقة PE مبتعدة عن مسار القطع، ثم يتفحم اللاصق الواقع داخل منطقة التأثر الحراري. تلك الحلقة المتفحمة هي الهالة التي تراها، وهي ما ينتقل إلى الصفيحة عند نزع الفيلم.
غاز المساعدة لا يكون أفضل دائماً بضغط أعلى. النيتروجين عالي الضغط ينظف المعدن المنصهر من مسار القطع بكفاءة، لكنه يدفع أيضاً الرشاش الساخن بشكل مضطرب تحت حافة الفيلم. على الصفائح الرقيقة دون 2 مليمتر، خفض الضغط إلى 8 حتى 12 بار ورفع سرعة القطع يعطي عادة حافة أنظف من رفع الضغط إلى أقصاه، لأن الصفيحة تبقى وقتاً أقصر في درجة الحرارة العالية.
اختيار المادة يتفوق على كل العوامل الأخرى. فيلم PE هو أسوأ خيار شائع للقطع بالليزر لأن نطاق انصهاره يقع تماماً في شريط الحرارة الذي تعبره منطقة التأثر الحراري أثناء تبريدها. فيلم PET ينصهر عند نحو 250 إلى 260 درجة مئوية، ويصمد بشكل أفضل بكثير وهو الخيار المعتاد للفولاذ المقاوم للصدأ المقطوع بالليزر. أما فيلم PVC فلا يُستخدم إطلاقاً: يحتوي نحو 57 في المئة من الكلور بالوزن، والقطع بالليزر يحرر كلوريد الهيدروجين الذي يهاجم حافة القطع وقناة الشفط في الماكينة.
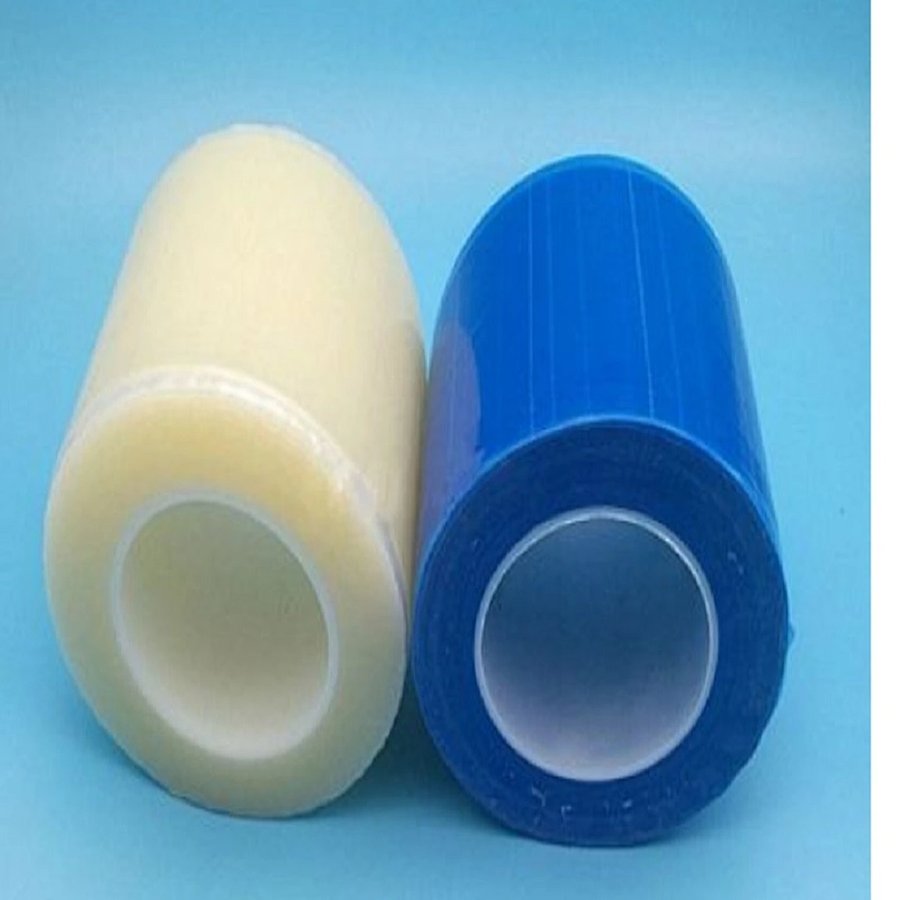 لفائف فيلم PE وPET لتجارب القطع بالليزر
السماكة هنا معاكسة للحدس. كثيراً ما يطلب المشترون فيلماً أكثر سماكة ظناً أن الحماية أفضل. في القطع بالليزر ينعكس الأمر: فيلم PE بسماكة 0.08 مليمتر له كتلة حرارية أقل وينكمش عن مسار القطع أسرع من فيلم 0.12 مليمتر، فيبقى حجم أقل من اللاصق في المنطقة الساخنة. زيادة السماكة توسّع الهالة عادة بدل أن تحمي السطح أفضل.
نافذة المعاملات العملية للفولاذ المقاوم للصدأ من 1 إلى 3 مليمترات على ليزر ليفي مع فيلم 0.05 إلى 0.08 مليمتر تكون تقريباً هكذا: قدرة 1.5 إلى 3 كيلوواط، سرعة قطع 4 إلى 8 أمتار في الدقيقة، نيتروجين 10 إلى 14 بار، وبؤرة على السطح أو تحته قليلاً. الهدف هو أقل طاقة خطية، أي أعلى سرعة تنتج مسار قطع نظيفاً. كل دقيقة أبطأ تعني حرارة إضافية تنتقل جانبياً إلى الفيلم.
هناك أربعة مسارات عملية ولكل منها نمط فشل مختلف. القطع بلا فيلم يتجنب الهالة تماماً لكنه يجلب الخدوش أثناء المناولة، وعلى سطح No.4 أو 8K تكون المشكلة أسوأ. القطع مع الفيلم يقبل هالة مضبوطة ويعتمد على التنظيف بعد القطع. القطع أولاً ثم التغليف يعني مناولة صفيحة مصقولة عارية، وكلفة إعادة العمل غالباً أعلى من وفر الفيلم. القطع بنفث الماء لا ينتج منطقة تأثر حراري إطلاقاً وهو الجواب الصحيح للصفائح السميكة أو السطح المرآوي الذي لا يحتمل أي تغير في اللون.
يجب كتابة معايير القبول قبل بدء العمل لا الجدال حولها بعده. المعيار القابل للتطبيق في معظم الورش: تغير اللون محصور في مليمتر واحد من حافة القطع، دون كرات منصهرة أو نتوءات، ودون لاصق متفحم بعد النزع، ودون ظل تحت ضوء مائل. ما يتجاوز ذلك مرفوض، وإذا تجاوزت نسبة الرفض 5 في المئة فنافذة المعاملات هي الخطأ لا الفيلم.
المناولة بعد القطع تحدد ما إذا كان قطع هامشي يصبح قطعة جيدة. انزع خلال 24 ساعة، لأن اللاصق الذي مر بدورة حرارية يستمر في التشابك ويترك بقايا أكثر كلما طال بقاؤه. انزع بزاوية 180 درجة، ببطء، وبزاوية منخفضة ملاصقة للسطح بدل السحب إلى الأعلى. ثم امسح الحافة بكحول الإيزوبروبيل خلال ساعة، قبل أن يتأكسد حلقة الكربون داخل نسيج السطح. على السطح المجلّخ امسح باتجاه الألياف لا عرضياً.
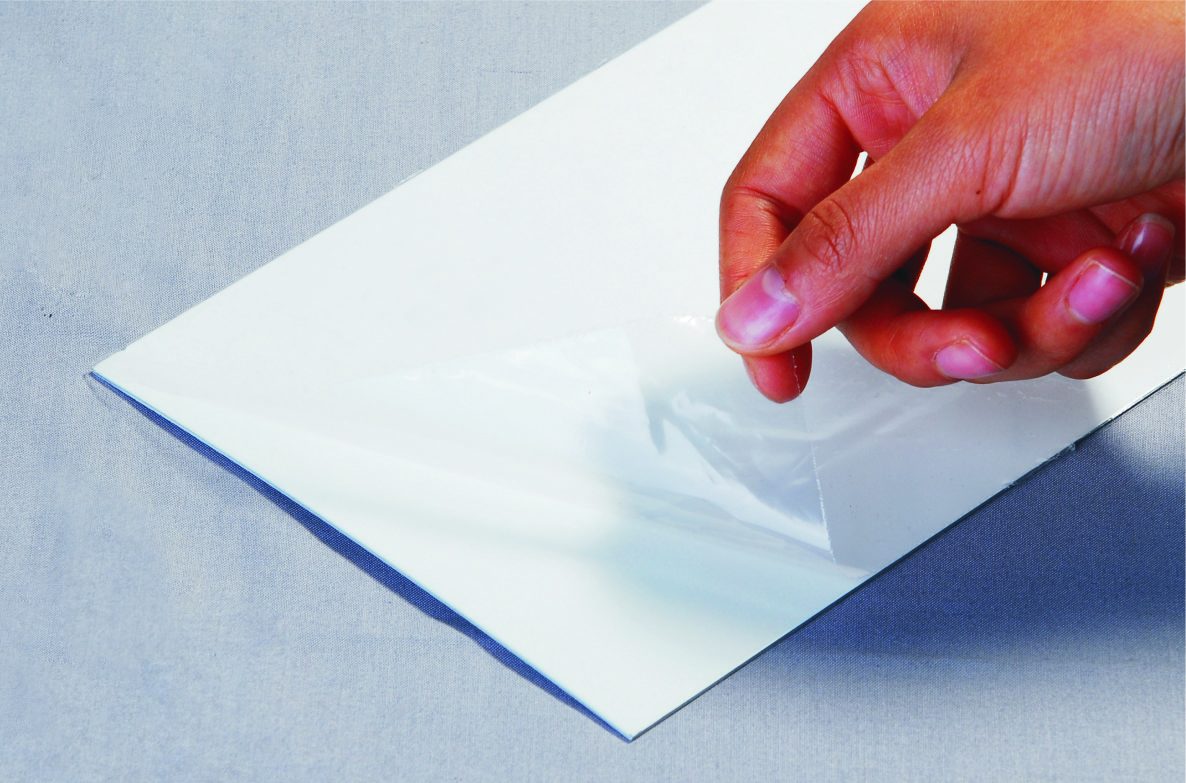 نزع الفيلم بعد القطع بالليزر
هناك فشل آخر يستحق التسمية: بعض الورش تستخدم فيلم PVC لأنه رخيص ويلتصق جيداً، ثم تتساءل لماذا تصدأ حافة القطع خلال أسبوع وتتآكل قناة الشفط. ذلك كلوريد الهيدروجين الناتج عن الكلور، مشكلة كيميائية لا يحلها تغيير أي معامل. وإذا لم يستطع المورد تحديد راتنج الأساس لفيلم الحماية فلا تضع ذلك الفيلم تحت الليزر.
في الإنتاج المختلط حيث تقطع الماكينة نفسها 2B وNo.4 وأحياناً سطحاً مرآوياً، يعمل فيلم PE الأزرق الرقيق منخفض الالتصاق جيداً في حماية المناولة، لكنه ليس الخيار الصحيح للدخول إلى الليزر — استخدمه في مرحلة التغليف بعد القطع، أو انتقل إلى PET لعملية الليزر. التشكيلة الكاملة في صفحة فيلم حماية PE GDY-031؛ وإذا كنت تؤهل عملية ليزر فاطلب مجموعة عينات PE وPET وشغّل القطعة نفسها بالمعاملات نفسها على الاثنين قبل تثبيت المواصفة.


