Film PE atau PET untuk Perlindungan Permukaan Logam: Perbandingan 8 Poin
Ketebalan bukan perbedaan nyata antara film PE dan PET. Delapan poin - kekakuan, perekat, batas panas, residu dan biaya per meter persegi - menentukan pilihan lini Anda.
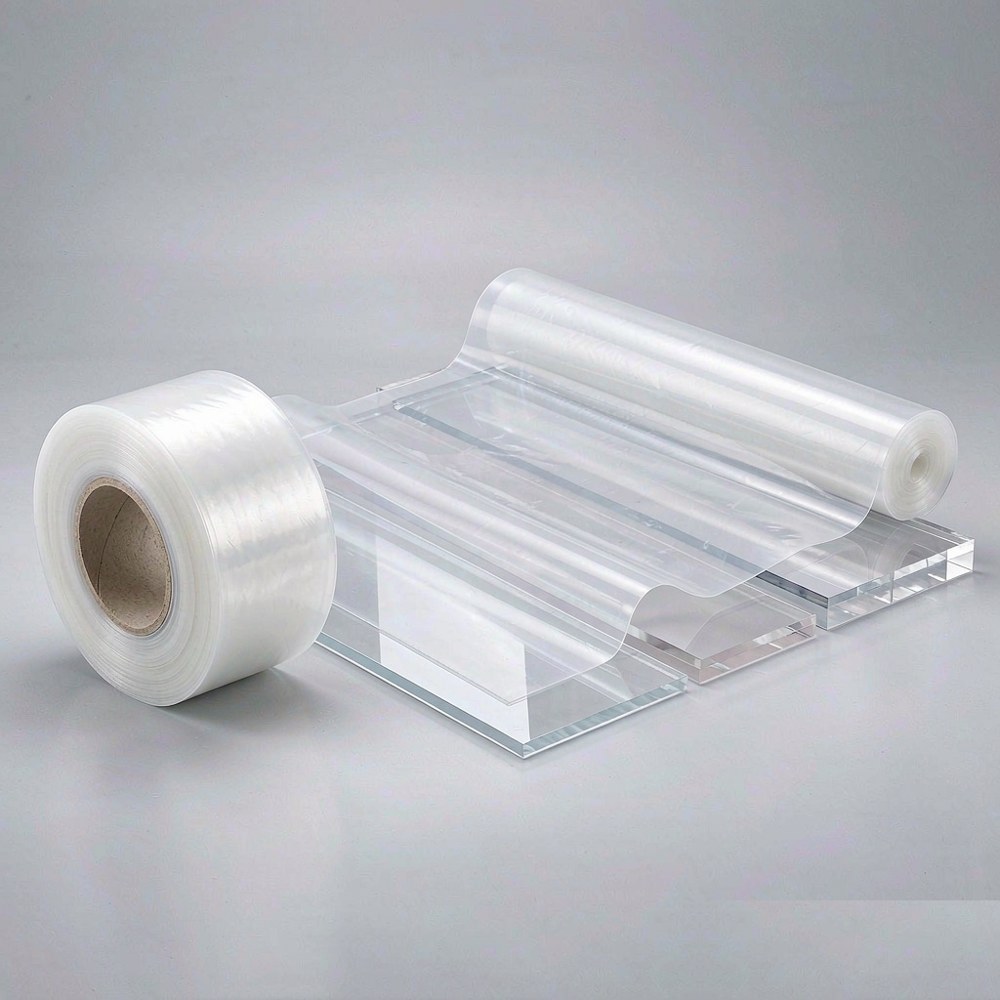
Sebuah bengkel fabrikasi baja tinta meminta penawaran film untuk melindungi lembaran brushed 1.2 mm selama bending dan pengangkutan, lalu menerima dua penawaran film dengan ketebalan identik. Satu PE, satu PET, dan penawaran PET jauh lebih tinggi. Kesimpulan spontan adalah PET dibanderol berlebihan. Padahal perbedaan sebenarnya bukan pada ketebalan, melainkan pada polimer substrat — faktor yang menentukan perilaku film di lini Anda. Delapan poin berikut inilah yang benar-benar memisahkan keduanya, dan angka-angka inilah yang seharusnya muncul di setiap penawaran.
Poin satu adalah kekakuan. Film PE lunak dan elastis; PET adalah film poliester dengan kekuatan tarik dan stabilitas dimensi jauh lebih tinggi. Pada panel datar perbedaan ini tak terlihat. Namun pada komponen yang digulung, ditekuk, atau dilipat di sudut, poin ini menentukan segalanya: PE melar mengikuti lekukan, sedangkan film PET yang kaku cenderung terangkat di tepi atau berkerut pada radius kecil. Panel yang melewati mesin bending CNC membutuhkan film PE — film pelindung panel PE GDY-072 adalah substrat yang bertahan melalui tahap pembentukan.
Poin dua adalah ketebalan. Film pelindung PE berada pada 0.02–0.20 mm dalam rentang GDY-072, mencakup perlindungan transportasi ringan hingga pekerjaan sandblasting dan profil berat. Film PET lebih tipis secara alami: PET silicone 50–188 µm dan PET acrylic 50–115 µm. Jika penawaran meminta film di atas sekitar 0.15 mm, PET tidak realistis; jika di bawah 40 µm dengan die-cutting presisi, PET lebih unggul.
Poin tiga adalah perekat. Film PE memakai perekat akrilik peka tekan dengan kekuatan kupas 30–300 g/25 mm yang dapat disesuaikan dengan permukaan. PET memakai kimia berbeda: PET silicone memiliki daya rekat 1–32 g untuk permukaan optik, sedangkan PET acrylic mencapai 1–2000 g. Bandingkan penawaran hanya pada nilai yang diukur dengan metode sama — GB/T 2792 atau ASTM D3330, uji kupas 180 derajat pada 300 mm/min — dan tanyakan di ujung mana permukaan Anda berada dalam rentang tersebut.
Poin empat adalah suhu. Perekat akrilik pada PE melunak saat panas, dengan batas layanan umum jauh di bawah 150 °C yang ditoleransi PET silicone: PET silicone tetap stabil dari −40 hingga 150 °C. Jika film ikut melewati pemotongan laser, bending panas, atau preheat powder coating, PE sering membuat alat lengket dan meninggalkan residu, sementara PET bertahan. Jika panas tidak pernah menyentuh komponen, membayar ketahanan suhu PET adalah pemborosan.
Poin lima adalah residu. Perekat silicone pada PET terlepas bersih bahkan setelah penyimpanan panjang, itulah sebabnya ia melindungi permukaan poles dan optik. PE dengan perekat akrilik juga terlepas bersih dalam masa berlaku, tetapi daya rekat tumbuh saat perekat mengalir ke tekstur permukaan. Lembaran yang disimpan enam bulan di gudang hangat berperilaku berbeda dari yang diproses setelah satu minggu. Mintalah komitmen durasi tempelan maksimum dari pemasok, dan uji kupas pada interval tersebut, bukan hanya 24 jam.
Poin enam adalah biaya per area yang dilindungi — di sinilah PE menang di lini logam. GDY-072 dipasok dalam lebar 150–2100 mm dan gulungan 200–1000 m, sehingga satu gulungan menutup coil lebar dengan sedikit sisa potong, dan biaya resin per meter persegi tetap rendah. Substrat film PET lebih mahal per kilogram dan lebih sempit, sehingga selisih harga untuk perlindungan lembaran berluas besar itu nyata, bukan markup.
Poin tujuh adalah pemrosesan. Film panel PE mudah die-cut, dapat dicetak hingga empat warna, dan tidak saling lengket saat lembaran ditumpuk setelah dipotong. PET dipotong presisi ke lebar sempit dan menjaga toleransi datar, itulah sebabnya ia mendominasi film proses elektronik dan optik, bukan panel konstruksi.
Poin delapan adalah aturan keputusan. Pilih PE ketika logam melewati pembentukan, bending, atau penggulungan, membutuhkan cakupan lebar, dan film tetap menempel selama fabrikasi normal — itu jawaban sehari-hari untuk lembaran baja tinta, panel aluminium, dan profil. Pilih PET ketika permukaan dipoles atau optik, proses melibatkan panas hingga 150 °C, atau film harus lepas tanpa residu setelah penyimpanan lama — lihat film PET silicone GDY-006 untuk kasus kedua.
Lalu verifikasi di lini Anda sendiri, bukan di brosur. Pesan sampel gratis sesuai lebar Anda, laminasi pada lembaran Anda, jalankan urutan bending dan pemotongan sungguhan, lalu uji kekuatan kupas pada satu minggu dan pada durasi penyimpanan terburuk yang realistis, diukur dengan GB/T 2792 atau ASTM D3330. Dua gulungan film berketebalan sama bisa berperilaku sangat berbeda pada lembaran yang sama — delapan poin di atas memberi tahu gulungan mana yang diuji lebih dahulu.


