Potong Laser Stainless Masih Berfilm: Cara Mencegah Tepi Terbakar
PE melunak pada 105-130°C sedangkan tepi potong laser ribuan derajat. Apa yang terjadi di zona terpengaruh panas dan jendela parameter mana yang menjaga tepi bersih.
Keluhan biasanya datang bersama foto: plat stainless 3 mm, dipotong laser fiber, film masih menempel. Tepi potong punya lingkaran cokelat selebar sekitar satu milimeter, dan di tempat operator mengupas film, seuntai perekat hangus ikut terangkat. Dimensinya sempurna. Part tetap jadi scrap, karena lingkaran itu akan muncul setelah powder coating dan pelanggan tidak mau menerimanya.
Ini bukan cacat film dan bukan cacat laser, melainkan ketidaksesuaian termal. Film PE mulai melunak pada sekitar 105 sampai 130 derajat Celsius dan terdegradasi di atas 150. Zona potong laser fiber jauh melewati 1500 derajat Celsius. Filmnya tidak dipotong, tetapi dimasak, dan zona terpengaruh panas menyebar 0,1 sampai 0,5 milimeter di luar kerf tergantung daya dan kecepatan.
Mekanismenya layak dipahami karena menjelaskan setiap pilihan parameter berikutnya. Laser memasukkan energi ke logam, logam menghantarkan panas ke samping, dan film di atasnya menyerap panas itu lewat kontak. Tiga hal terjadi berurutan: perekat melunak dulu, lapisan PE menyusut menjauh dari kerf, lalu perekat di dalam zona panas terkarbonisasi. Cincin karbon itulah yang terlihat sebagai halo, dan itulah yang berpindah ke plat saat film dikupas.
Gas bantu tidak selalu lebih baik dengan tekanan lebih tinggi. Nitrogen bertekanan tinggi membersihkan logam cair dari kerf dengan efisien, tetapi juga mendorong percikan panas secara turbulen ke bawah tepi film. Pada plat tipis di bawah 2 milimeter, menurunkan tekanan ke 8 sampai 12 bar dan menaikkan kecepatan potong biasanya memberi tepi lebih bersih daripada memaksimalkan tekanan, karena plat lebih singkat berada pada suhu tinggi.
Pemilihan material mendominasi semua faktor lain. Film PE adalah pilihan terburuk untuk potong laser karena rentang lelehnya persis berada di pita suhu yang dilalui zona panas saat mendingin. Film PET meleleh sekitar 250 sampai 260 derajat Celsius, jauh lebih tahan, dan merupakan pilihan biasa untuk stainless yang dipotong laser. Film PVC jangan pernah dipakai: mengandung sekitar 57 persen klorin menurut berat, dan potong laser melepaskan hidrogen klorida yang menyerang tepi potong dan saluran ekstraksi mesin.
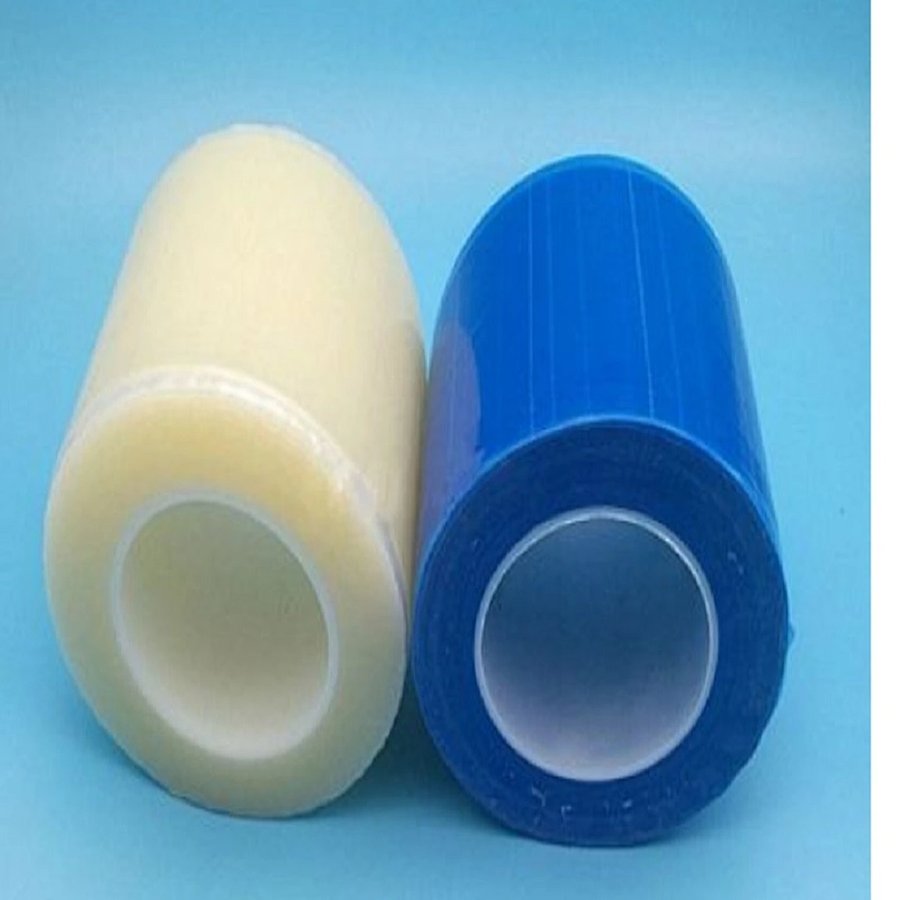 Gulungan film PE dan PET untuk uji potong laser
Ketebalan di sini berlawanan dengan intuisi. Pembeli sering meminta film lebih tebal karena mengira perlindungannya lebih baik. Pada potong laser berlaku sebaliknya: film PE 0,08 milimeter punya massa termal lebih kecil dan menyusut dari kerf lebih cepat daripada film 0,12 milimeter, sehingga volume perekat yang tertinggal di zona panas lebih sedikit. Menebalkan biasanya melebarkan halo, bukan melindungi permukaan lebih baik.
Jendela parameter praktis untuk stainless 1 sampai 3 milimeter pada laser fiber dengan film 0,05 sampai 0,08 milimeter kira-kira begini: daya 1,5 sampai 3 kilowatt, kecepatan potong 4 sampai 8 meter per menit, nitrogen 10 sampai 14 bar, fokus di permukaan atau sedikit di bawahnya. Targetnya energi garis minimum, yaitu kecepatan tertinggi yang masih menghasilkan kerf bersih. Setiap menit lebih lambat berarti panas tambahan yang menghantar ke samping masuk ke film.
Ada empat jalur proses dan masing-masing gagal dengan cara berbeda. Memotong tanpa film menghindari halo sepenuhnya tetapi mengundang goresan saat handling, dan pada permukaan No.4 atau 8K itu masalah lebih buruk. Memotong dengan film menerima halo terkendali dan mengandalkan pembersihan pasca potong. Memotong dulu lalu memfilmkan berarti menangani plat poles telanjang, dan biaya rework biasanya lebih besar daripada penghematan film. Potong waterjet tidak punya zona panas sama sekali dan merupakan jawaban tepat untuk plat tebal atau permukaan cermin yang tidak boleh berubah warna.
Kriteria penerimaan harus ditulis sebelum pekerjaan berjalan, bukan diperdebatkan sesudahnya. Standar yang bisa dipakai sebagian besar pabrik: perubahan warna terbatas dalam 1 milimeter dari tepi potong, tidak ada manik leleh atau residu menonjol, dan tidak ada perekat hangus tersisa setelah dikupas, tanpa bayangan di bawah cahaya miring. Di luar itu adalah reject, dan jika tingkat reject melebihi 5 persen, jendela parameternya yang salah, bukan filmnya.
Penanganan pasca potong menentukan apakah potongan marginal menjadi part yang baik. Kupas dalam 24 jam, karena perekat yang sudah melewati siklus termal akan terus berikatan silang dan meninggalkan lebih banyak residu semakin lama tertinggal. Kupas pada 180 derajat, pelan, dengan sudut landai menempel permukaan, bukan menyentak ke atas. Lalu lap tepi dengan isopropil alkohol dalam satu jam, sebelum cincin karbon teroksidasi ke dalam tekstur permukaan. Pada permukaan brushed, lap searah serat, bukan melintang.
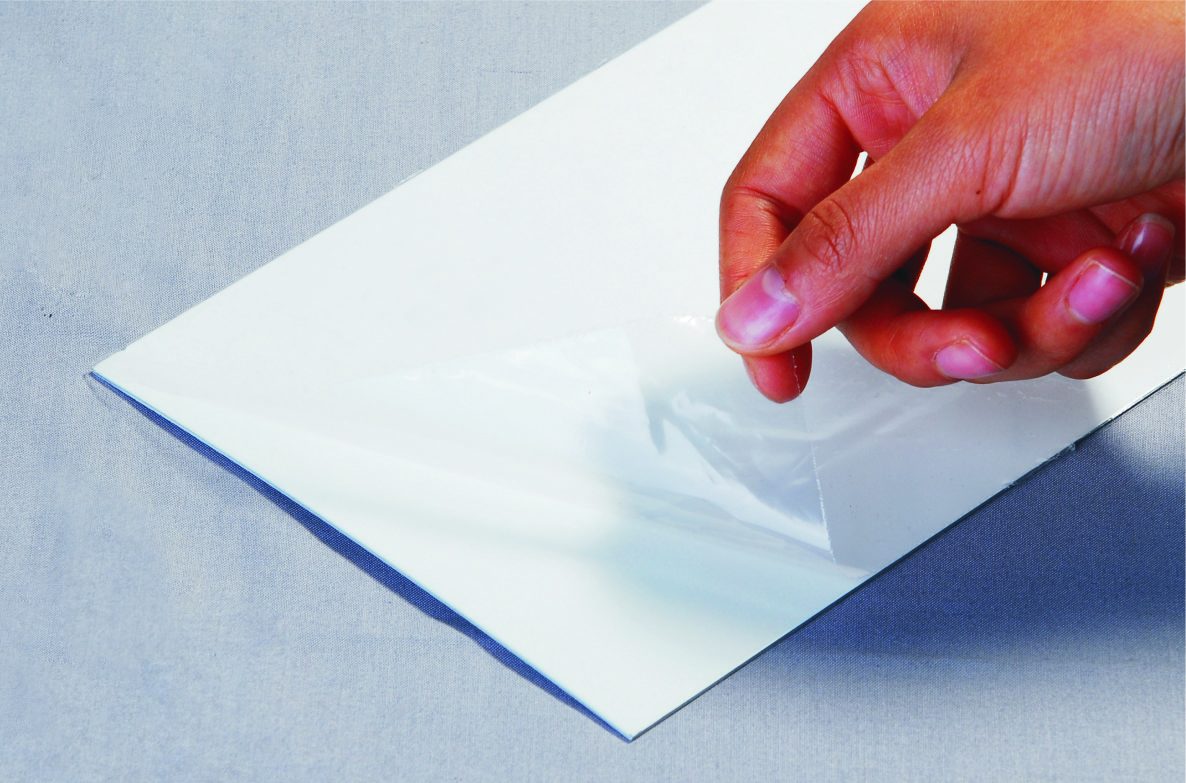 Mengupas film setelah potong laser
Satu kegagalan lain yang perlu disebut: sebagian bengkel memakai film PVC karena murah dan menempel kuat, lalu heran mengapa tepi potong berkarat dalam seminggu dan saluran ekstraksi terkorosi. Itu hidrogen klorida dari kandungan klorin, masalah kimia yang tidak bisa diperbaiki dengan mengubah parameter. Jika pemasok tidak bisa menyebutkan resin dasar sebuah film pelindung, jangan taruh film itu di bawah laser.
Untuk produksi campuran yang mesinnya memotong 2B, No.4 dan kadang permukaan cermin, film PE biru tipis dengan daya rekat rendah terkontrol sangat baik untuk perlindungan handling, tetapi bukan pilihan tepat untuk masuk ke laser — pakai pada tahap pemasangan setelah potong, atau ganti ke PET untuk operasi laser. Rangkaian lengkapnya ada di film pelindung PE GDY-031; jika Anda sedang mengkualifikasi proses laser, minta set sampel PE dan PET, jalankan pekerjaan yang sama dengan parameter yang sama pada keduanya sebelum menetapkan spesifikasi.


