Potong Laser Keluli Tahan Karat Berfilem: Cara Elak Tepi Terbakar
PE melembut pada 105-130°C manakala tepi potongan laser ribu darjah. Apa yang berlaku di zon terjejas haba dan tetingkap parameter mana yang mengekalkan tepi bersih.
Aduan biasanya tiba bersama foto: kepingan keluli tahan karat 3 mm, dipotong dengan laser gentian, filem masih melekat. Tepi potongan mempunyai lingkaran perang selebar kira-kira satu milimeter, dan di tempat pengendali menanggalkan filem, segelung pelekat hangus turut terangkat. Dimensinya sempurna. Bahagian itu tetap jadi skrap, kerana lingkaran itu akan muncul selepas saduran serbuk dan pelanggan tidak akan menerimanya.
Ini bukan kecacatan filem dan bukan kecacatan laser, tetapi ketidakpadanan terma. Filem PE mula melembut pada sekitar 105 hingga 130 darjah Celsius dan terdegradasi melebihi 150. Zon potong laser gentian jauh melebihi 1500 darjah Celsius. Filem itu bukan dipotong, tetapi dimasak, dan zon terjejas haba merebak 0.1 hingga 0.5 milimeter di luar kerf bergantung kuasa dan kelajuan.
Mekanismenya wajar difahami kerana ia menjelaskan setiap pilihan parameter berikutnya. Laser memasukkan tenaga ke dalam logam, logam mengalirkan haba ke sisi, dan filem di atasnya menyerap haba itu melalui sentuhan. Tiga perkara berlaku berturutan: pelekat melembut dahulu, lapisan PE mengecut menjauhi kerf, kemudian pelekat dalam zon panas terkarbonisasi. Cincin karbon itulah yang kelihatan sebagai halo, dan itulah yang berpindah ke kepingan apabila filem ditanggalkan.
Gas bantu tidak semestinya lebih baik dengan tekanan lebih tinggi. Nitrogen bertekanan tinggi membersihkan logam lebur dari kerf dengan cekap, tetapi ia juga menolak percikan panas secara gelora ke bawah tepi filem. Pada kepingan nipis di bawah 2 milimeter, menurunkan tekanan ke 8 hingga 12 bar dan menaikkan kelajuan potong biasanya memberi tepi lebih bersih daripada memaksimumkan tekanan, kerana kepingan lebih singkat berada pada suhu tinggi.
Pemilihan bahan mengatasi semua faktor lain. Filem PE ialah pilihan terburuk untuk potong laser kerana julat leburnya tepat berada dalam jalur suhu yang dilalui zon haba semasa menyejuk. Filem PET melebur sekitar 250 hingga 260 darjah Celsius, jauh lebih tahan, dan merupakan pilihan biasa untuk keluli tahan karat yang dipotong laser. Filem PVC jangan sekali-kali digunakan: ia mengandungi kira-kira 57 peratus klorin mengikut berat, dan potong laser membebaskan hidrogen klorida yang menyerang tepi potongan dan saluran pengekstrakan mesin.
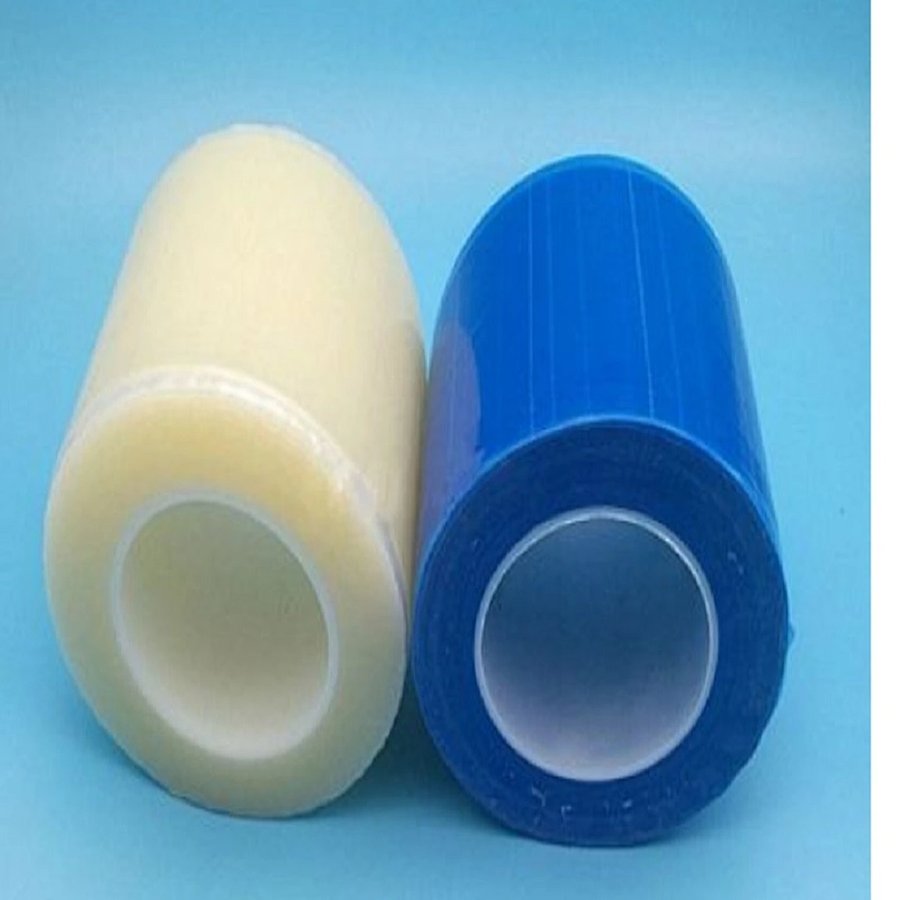 Gulungan filem PE dan PET untuk ujian potong laser
Ketebalan di sini berlawanan dengan intuisi. Pembeli sering meminta filem lebih tebal kerana menyangka perlindungannya lebih baik. Dalam potong laser sebaliknya: filem PE 0.08 milimeter mempunyai jisim terma lebih kecil dan mengecut dari kerf lebih cepat daripada filem 0.12 milimeter, jadi isipadu pelekat yang tertinggal di zon panas lebih sedikit. Menebalkan biasanya melebarkan halo, bukan melindungi permukaan dengan lebih baik.
Tetingkap parameter praktikal untuk keluli tahan karat 1 hingga 3 milimeter pada laser gentian dengan filem 0.05 hingga 0.08 milimeter lebih kurang begini: kuasa 1.5 hingga 3 kilowatt, kelajuan potong 4 hingga 8 meter seminit, nitrogen 10 hingga 14 bar, fokus pada permukaan atau sedikit di bawahnya. Sasaran ialah tenaga garis minimum, iaitu kelajuan tertinggi yang masih menghasilkan kerf bersih. Setiap minit lebih perlahan bermakna haba tambahan mengalir ke sisi masuk ke filem.
Ada empat laluan proses dan setiap satu gagal dengan cara berbeza. Memotong tanpa filem mengelakkan halo sepenuhnya tetapi mengundang calar semasa pengendalian, dan pada permukaan No.4 atau 8K itu masalah lebih teruk. Memotong dengan filem menerima halo terkawal dan bergantung pada pembersihan selepas potong. Memotong dahulu kemudian menampal filem bermakna mengendalikan kepingan gilap kosong, dan kos kerja semula biasanya lebih tinggi daripada penjimatan filem. Potong waterjet tiada zon haba sama sekali dan merupakan jawapan tepat untuk kepingan tebal atau permukaan cermin yang tidak boleh berubah warna.
Kriteria penerimaan mesti ditulis sebelum kerja berjalan, bukan dipertikaikan selepasnya. Standard yang boleh dipakai kebanyakan kilang: perubahan warna terhad dalam 1 milimeter dari tepi potong, tiada manik lebur atau sisa menonjol, dan tiada pelekat hangus tertinggal selepas ditanggalkan, tanpa bayang di bawah cahaya serong. Melebihi itu ialah reject, dan jika kadar reject melebihi 5 peratus, tetingkap parameter yang salah, bukan filemnya.
Pengendalian selepas potong menentukan sama ada potongan marginal menjadi bahagian yang baik. Tanggalkan dalam 24 jam, kerana pelekat yang telah melalui kitaran terma akan terus berikatan silang dan meninggalkan lebih banyak sisa semakin lama dibiarkan. Tanggalkan pada 180 darjah, perlahan, sudut cetek menempel permukaan, bukan merentap ke atas. Kemudian lap tepi dengan isopropil alkohol dalam sejam, sebelum cincin karbon teroksida ke dalam tekstur permukaan. Pada permukaan berus, lap searah ira, bukan melintang.
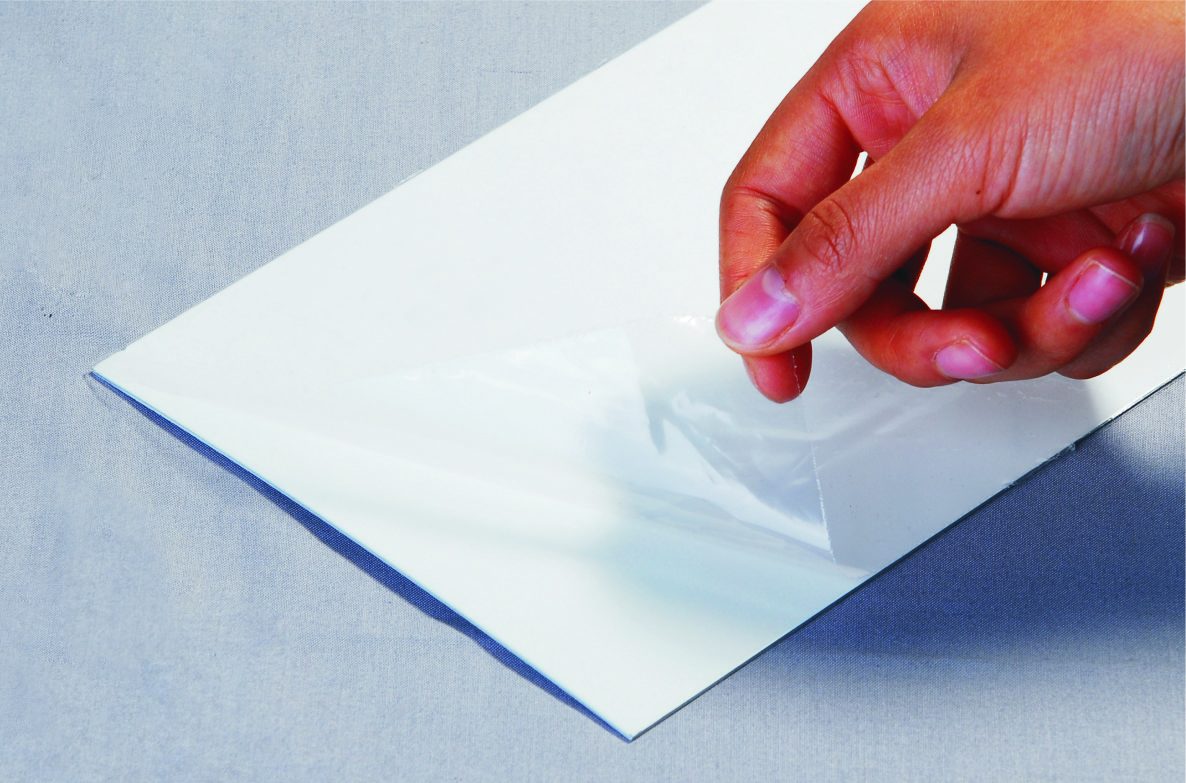 Menanggalkan filem selepas potong laser
Satu lagi kegagalan yang wajar disebut: sesetengah bengkel menggunakan filem PVC kerana murah dan melekat kuat, lalu tertanya-tanya mengapa tepi potongan berkarat dalam seminggu dan saluran pengekstrakan terhakis. Itu hidrogen klorida daripada kandungan klorin, masalah kimia yang tidak boleh diperbaiki dengan mengubah parameter. Jika pembekal tidak dapat menyebut resin asas sesuatu filem pelindung, jangan letak filem itu di bawah laser.
Untuk pengeluaran bercampur yang mesinnya memotong 2B, No.4 dan kadangkala permukaan cermin, filem PE biru nipis dengan lekatan rendah terkawal sangat baik untuk perlindungan pengendalian, tetapi bukan pilihan tepat untuk masuk ke laser — gunakan pada peringkat tampalan selepas potong, atau tukar ke PET untuk operasi laser. Rangkaian penuh ada di filem pelindung PE GDY-031; jika anda sedang mengesahkan proses laser, minta set sampel PE dan PET, jalankan kerja yang sama dengan parameter yang sama pada kedua-duanya sebelum menetapkan spesifikasi.


