Cắt laser thép không gỉ khi còn màng: cách tránh cháy mép
PE mềm ở 105-130°C còn mép cắt laser hàng nghìn độ. Điều gì xảy ra trong vùng ảnh hưởng nhiệt và cửa sổ thông số nào giữ mép sạch.
Khiếu nại thường đến kèm một bức ảnh: tấm thép không gỉ dày 3 mm, cắt bằng laser sợi quang, màng vẫn còn dính. Mép cắt có một quầng nâu rộng chừng một milimet, và chỗ công nhân bóc màng thì kéo theo cả một vòng keo cháy. Kích thước hoàn toàn đạt. Chi tiết vẫn bị loại, vì quầng nâu sẽ hiện lên sau khi sơn tĩnh điện và khách không chấp nhận.
Đây không phải lỗi của màng, cũng không phải lỗi của laser, mà là lệch nhiệt. Màng PE bắt đầu mềm ở khoảng 105 đến 130 độ C và phân huỷ trên 150 độ. Vùng cắt của laser sợi quang vượt xa 1500 độ C. Màng không bị cắt, mà bị nấu chín, và vùng ảnh hưởng nhiệt lan ra ngoài đường cắt 0,1 đến 0,5 milimet tuỳ công suất và tốc độ.
Cơ chế đáng để hiểu vì nó giải thích mọi lựa chọn thông số phía sau. Laser đưa năng lượng vào kim loại, kim loại dẫn nhiệt sang hai bên, và lớp màng nằm trên hấp thụ nhiệt đó qua tiếp xúc. Ba việc xảy ra lần lượt: keo mềm trước, nền PE co lại khỏi đường cắt, rồi keo nằm trong vùng ảnh hưởng nhiệt bị carbon hoá. Vòng carbon đó chính là quầng vàng nhìn thấy, và cũng là thứ dây sang bề mặt khi bóc màng.
Khí hỗ trợ không phải càng áp cao càng tốt. Nitơ áp cao thổi kim loại nóng chảy ra khỏi rãnh cắt hiệu quả, nhưng đồng thời đẩy tia bắn nóng hỗn loạn vào phía dưới mép màng. Với tấm mỏng dưới 2 milimet, giảm áp xuống 8 đến 12 bar và tăng tốc độ cắt thường cho mép sạch hơn là tăng áp tối đa, vì tấm ở trong vùng nhiệt độ cao ít thời gian hơn.
Chọn vật liệu quan trọng hơn mọi yếu tố khác. Màng PE là lựa chọn tệ nhất cho cắt laser vì khoảng nóng chảy của nó rơi đúng vào dải nhiệt mà vùng ảnh hưởng nhiệt đi qua khi nguội. Màng PET nóng chảy khoảng 250 đến 260 độ C, chịu tốt hơn rõ rệt và là lựa chọn thông thường cho thép không gỉ cắt laser. Tuyệt đối không dùng màng PVC: nó chứa khoảng 57 phần trăm clo theo khối lượng, cắt laser giải phóng hydro clorua, ăn mòn mép cắt và cả đường hút của máy.
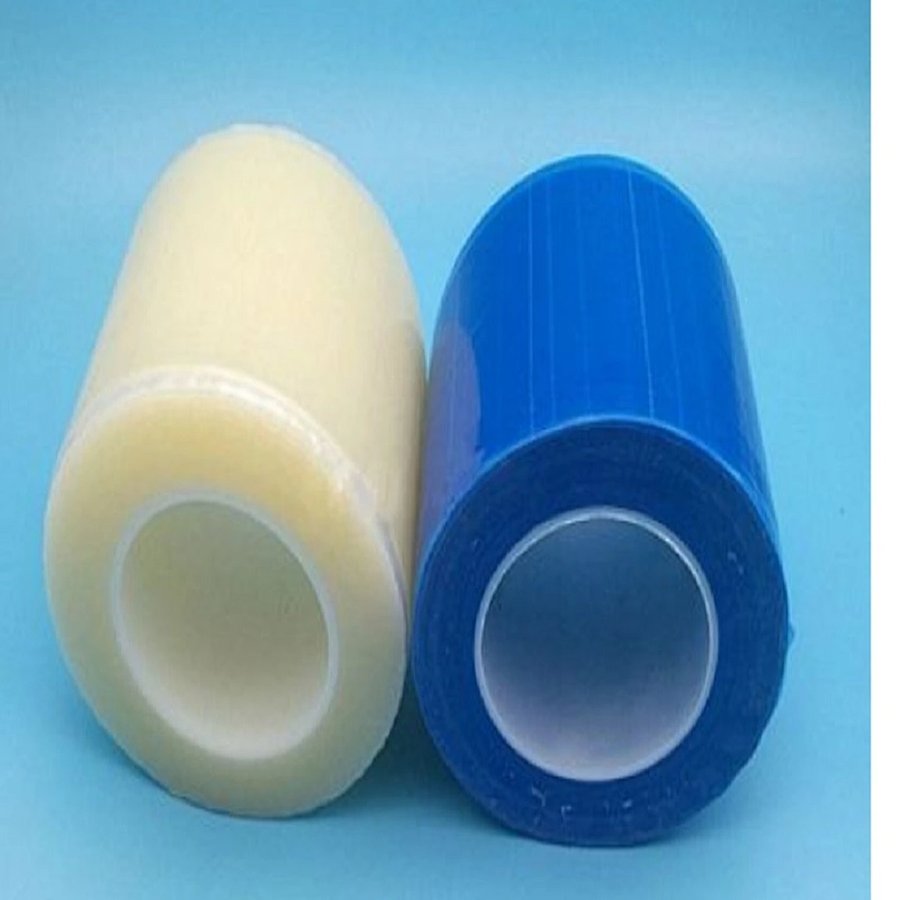 Cuộn màng PE và PET để thử cắt laser
Độ dày ở đây ngược với trực giác. Người mua thường chỉ định màng dày hơn vì nghĩ bảo vệ tốt hơn. Trong cắt laser thì ngược lại: màng PE 0,08 milimet có nhiệt dung nhỏ hơn và co khỏi đường cắt nhanh hơn màng 0,12 milimet, nên lượng keo nằm lại trong vùng nóng ít hơn. Làm dày thường làm quầng rộng ra chứ không bảo vệ bề mặt tốt hơn.
Cửa sổ thông số thực dụng cho thép không gỉ 1 đến 3 milimet trên laser sợi quang, với màng dày 0,05 đến 0,08 milimet, khoảng như sau: công suất 1,5 đến 3 kilowatt, tốc độ cắt 4 đến 8 mét mỗi phút, nitơ 10 đến 14 bar, tiêu điểm trên hoặc hơi dưới bề mặt. Mục tiêu là năng lượng đường nhỏ nhất, tức tốc độ cao nhất mà rãnh cắt vẫn sạch. Mỗi phút chạy chậm hơn là thêm nhiệt dẫn ngang vào màng.
Có bốn hướng công nghệ và mỗi hướng hỏng theo một kiểu. Cắt không màng tránh hoàn toàn quầng vàng nhưng chắc chắn bị xước khi bốc xếp, và trên bề mặt No.4 hay 8K thì đó là vấn đề nghiêm trọng hơn. Cắt có màng chấp nhận quầng vàng trong giới hạn và xử lý bằng vệ sinh sau cắt. Cắt trước rồi dán sau nghĩa là phải bốc tấm bóng trần, chi phí làm lại thường cao hơn tiền tiết kiệm màng. Cắt tia nước không có vùng ảnh hưởng nhiệt, là đáp án đúng cho tấm dày hoặc bề mặt gương không cho phép đổi màu.
Tiêu chí nghiệm thu phải viết ra trước khi chạy, không tranh cãi sau khi hỏng. Tiêu chuẩn dùng được cho phần lớn xưởng: đổi màu chỉ trong 1 milimet tính từ mép cắt, không có hạt nóng chảy hay gờ nổi, và sau khi bóc không còn keo cháy, dưới ánh sáng xiên không thấy vết mờ. Vượt mức đó là loại; nếu tỷ lệ loại trên 5 phần trăm thì cửa sổ thông số sai, không phải màng sai.
Xử lý sau cắt quyết định một mối cắt tạm được có thành chi tiết tốt hay không. Bóc trong vòng 24 giờ, vì keo đã qua một chu trình nhiệt sẽ tiếp tục liên kết ngang và để lại nhiều cặn hơn nếu để lâu. Bóc ở góc 180 độ, chậm, góc nông sát mặt thay vì giật lên. Sau đó lau mép bằng cồn isopropyl trong vòng một giờ, trước khi vòng carbon bị oxy hoá vào vân bề mặt. Trên mặt xước, lau dọc theo vân, không lau ngang.
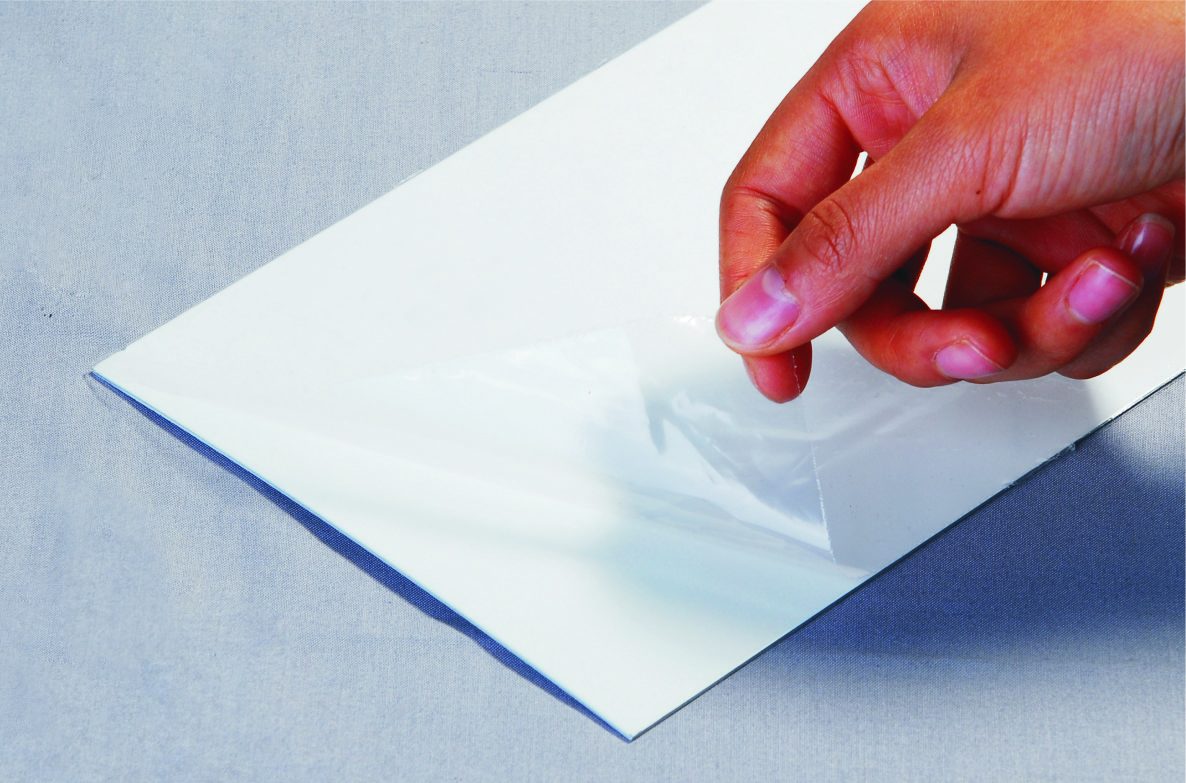 Bóc màng sau khi cắt laser
Một kiểu hỏng nữa đáng gọi tên: có xưởng dùng màng PVC vì rẻ và bám chắc, rồi thắc mắc tại sao mép cắt gỉ trong một tuần và ống hút bị ăn mòn. Đó là hydro clorua từ clo, vấn đề hoá học mà đổi thông số không cứu được. Nếu nhà cung cấp không nói được nhựa nền của cuộn màng là gì, đừng đưa nó xuống dưới laser.
Với sản xuất hỗn hợp, cùng một máy vừa cắt 2B vừa cắt No.4 và đôi khi có mặt gương, màng PE xanh mỏng với độ bám thấp có kiểm soát làm rất tốt phần bảo vệ khi bốc xếp, nhưng không phù hợp để đi cùng vào laser — hoặc dùng cho công đoạn dán sau cắt, hoặc chuyển sang PET cho bước laser. Dải sản phẩm đầy đủ ở trang màng bảo vệ PE GDY-031; nếu bạn đang nghiệm thu quy trình laser, hãy yêu cầu bộ mẫu PE và PET, chạy cùng một chi tiết với cùng bộ thông số trên cả hai rồi mới chốt quy cách.


