No.4, 8K và 2B: màng bảo vệ nào không làm mờ bề mặt thép không gỉ
Độ nhám quyết định diện tích keo thực sự tiếp xúc kim loại. Cùng một cuộn màng xanh nhưng hành vi trên 2B, No.4 và 8K khác hẳn nhau.
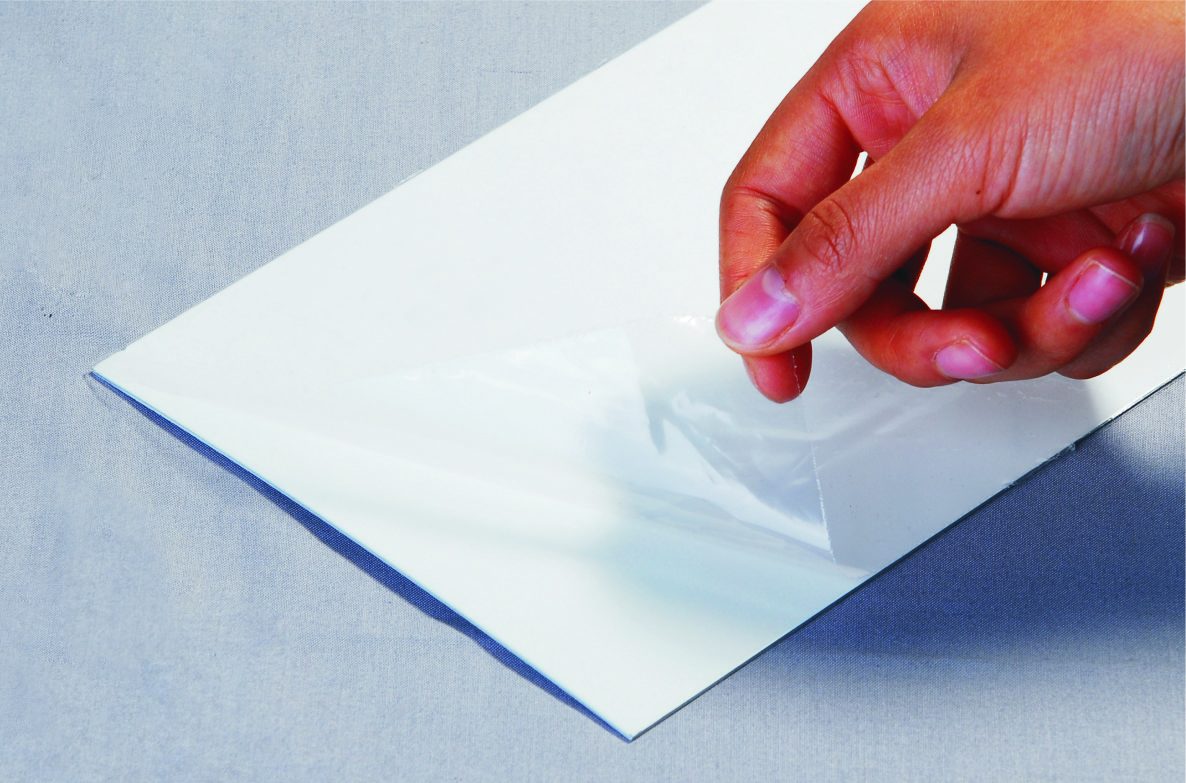
Tháng trước một xưởng gia công tại Việt Nam trả lại ba cuộn thép tấm gương 8K. Màng bóc ra rất sạch: không dính keo, không bọt khí, không xước. Nhưng dưới đèn kiểm tra 45 độ, bề mặt hiện lên một lớp mờ trắng nhạt đúng hình dạng tấm màng. Khách gọi đó là bóng ma của màng. Keo không có lỗi. Vấn đề là tấm màng quá mờ so với một bề mặt phản xạ gần như toàn bộ ánh sáng chiếu vào nó.
Cấp độ bề mặt thép không gỉ không phải chuyện thẩm mỹ. 2B, No.4 và 8K chênh nhau hơn một bậc độ nhám, và độ nhám quyết định bao nhiêu phần trăm lớp keo thực sự tiếp xúc kim loại. 2B cán nguội, ủ, tẩy gỉ rồi cán làm phẳng, Ra thường 0,1 đến 0,3 micromet. No.4 xước dọc có Ra khoảng 0,5 đến 1,5 micromet với hướng vân rõ rệt. 8K đánh bóng dưới Ra 0,05 micromet nên nó phản chiếu hình ảnh chứ không tán xạ ánh sáng.
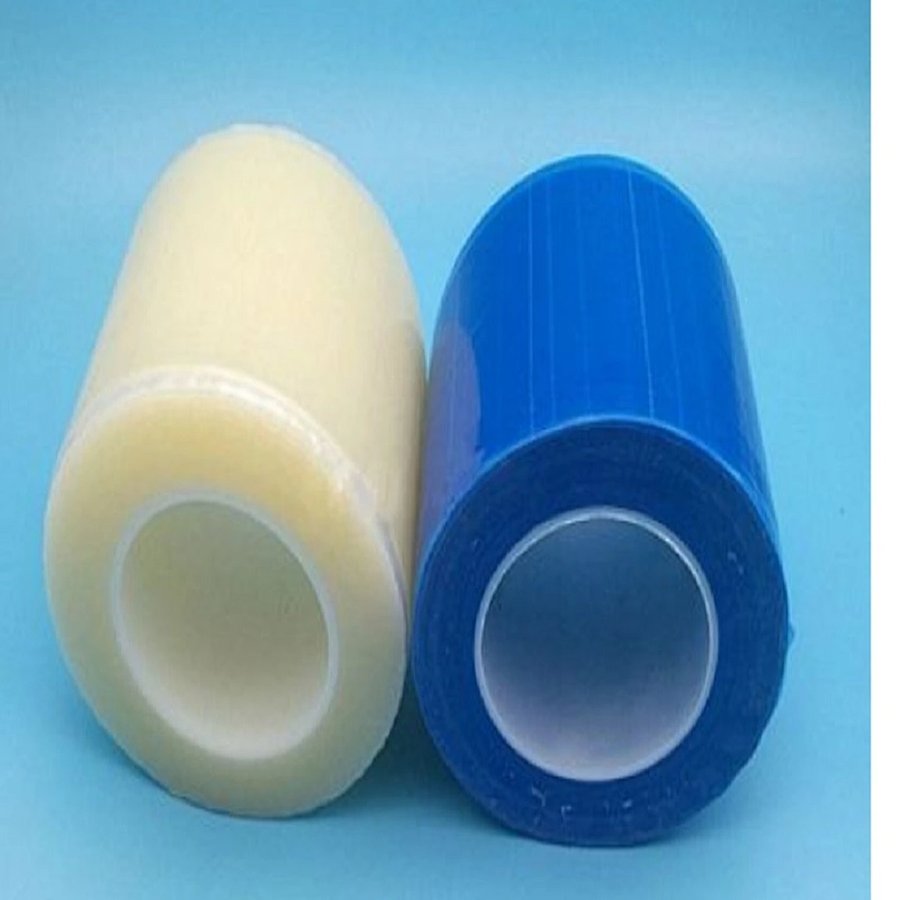 Cuộn màng PE xanh và trong
Diện tích tiếp xúc là biến số mà hầu hết người mua không bao giờ tính. Trên bề mặt xước, màng chỉ chạm vào đỉnh vân và bắc cầu qua rãnh. Trên mặt gương, màng gần như chạm toàn bộ bề mặt. Cùng một loại keo, cùng lượng keo tráng, nhưng lực bóc đo theo GB/T 2792 hoặc ASTM D3330 phương pháp A có thể lệch 30 đến 50 phần trăm. Màng chạy tốt trên 2B sẽ có cảm giác quá dính trên 8K, và quá dính chính là bước đầu của lưu keo.
Bề mặt bị mờ do hai cơ chế khác nhau và cách xử lý cũng khác nhau. Thứ nhất là keo vi chảy: dưới sức căng cuộn và nhiệt nhà kho, keo từ từ chui vào rãnh của bề mặt xước rồi bám chặt ở đó; khi bóc, mảnh keo ở lại trong rãnh và tán xạ ánh sáng. Thứ hai là độ mờ của chính tấm màng. Màng PE có độ mờ nội tại cao hoạt động như một tấm khuếch tán; để trên tấm gương tám tuần trong kho ấm, bề mặt trông vẫn mờ dù không có chút keo nào chuyển sang.
Phân biệt hai trường hợp này rất quan trọng vì ảnh chụp hàng trả về thì giống hệt nhau. Lau bằng cồn isopropyl: nếu vết mờ biến mất thì đó là nhiễm bẩn bề mặt do chất hoá dẻo trong màng hoặc do nước ngưng; nếu vết mờ còn lại và có dạng vân nhạt thì keo đã di trú vào vân xước. Chỉ trường hợp thứ hai mới là lệch cấp độ bám dính thật sự.
Kiểm tra bóc màng sau khi dánChọn màng theo đúng ba câu hỏi, theo thứ tự. Một, độ nhám bề mặt là bao nhiêu, yếu tố này quyết định cấp độ bám dính. Hai, sau khi dán tấm thép sẽ trải qua công đoạn gì: cắt laser, gấp mép, dập sâu, hay chỉ lưu kho và vận chuyển, yếu tố này quyết định yêu cầu về nhiệt độ và độ căng. Ba, màng nằm trên tấm bao lâu: hai tuần trong nước khác hoàn toàn với mười hai tuần trong container vượt xích đạo.
Về khớp độ nhám, có thể bắt đầu bằng ba cấp. Bề mặt gương và 8K thường dùng cấp bám dính thấp, giá trị điển hình 5 đến 15 gam trên 25 milimet theo GB/T 2792 ở góc 180 độ và tốc độ 300 milimet mỗi phút. Bề mặt 2B và BA chịu được cấp trung bình, khoảng 15 đến 30 gam trên 25 milimet. No.4 xước thường cần cấp trung bình đến cao vì đỉnh vân chịu lực, nhưng keo phải đủ mềm để thấm ướt vân mà không chảy vào rãnh. Đây là điểm khởi đầu, không phải tiêu chuẩn, luôn kiểm lại trên tấm của bạn.
Kiểm chứng rất rẻ, chỉ cần bốn phép thử. Đo bóc 180 độ theo GB/T 2792 cho con số gốc. Thử lưu keo bằng cách giữ tấm đã dán ở 65 độ C trong 24 giờ, để nguội rồi bóc và soi dưới ánh sáng xiên. Thử nóng ẩm 40 độ C, độ ẩm tương đối 90 phần trăm trong 72 giờ, đây là mô phỏng sát nhất với container đường biển. Thêm 100 giờ chiếu tia UV để loại những màng bị giòn trước khi tới tay khách.
 Cuộn PE độ trong cao dùng so sánh độ mờ
Kỷ luật thi công quyết định phần còn lại. Dán khi nhiệt độ tấm dưới 40 độ C, vì trên ngưỡng đó keo đã di động và bạn sẽ ép nó vào chỗ không mong muốn. Giữ lực căng thấp: màng bị kéo căng khi dán sẽ co lại và bong mép trong vài ngày, mà bong mép thường bị chẩn đoán nhầm là keo yếu. Trên bề mặt xước, dán theo hướng vân để gạt keo xuống rãnh thay vì kéo ngang; trên mặt gương, dùng rulô cao su cứng và lăn hai lượt vì một lượt để lại vi bọt khí trông như sương mờ.
Cần chỉnh thêm một hiểu nhầm: bong mép hiếm khi là do màng quá mỏng, gần như luôn là do lực căng, nhiệt độ bề mặt hoặc mép cắt bị dính dầu. Tăng độ dày để trị bong mép thường làm lưu keo nặng hơn, vì màng dày tạo lực bóc lớn hơn ở cùng mức bám dính. Trên 8K, hãy kiểm tra lực căng và độ sạch mép trước khi nghĩ đến đổi độ dày.
Với nhà máy chạy nhiều chủng loại, màng PE xanh dùng keo bám dính thấp có kiểm soát là phương án thực tế nhất: màu xanh giúp phát hiện chỗ dán sót ngay khi kiểm tra, còn bám dính thấp giữ bề mặt gương sạch. Thông số đầy đủ của màng bảo vệ PE xanh GDY-031 bao gồm khổ rộng, độ dày và các cấp bám dính. Nếu bạn đang đánh giá cả ba bề mặt cùng lúc, hãy yêu cầu bộ mẫu miễn phí với các tấm 2B, No.4 và 8K lấy từ tồn kho của chính bạn, chúng tôi sẽ khớp cấp bám dính cho từng loại.
Cách làm cụ thể: cắt ba tấm 200 nhân 300 milimet từ đúng cuộn bạn đang chạy, ghi rõ cấp bề mặt và hướng cán, gửi kèm mẫu màng hiện tại và ảnh hàng trả nếu có. Chúng tôi gửi lại khuyến nghị bằng văn bản, nêu cấp bám dính, độ dày và lực căng thi công cho từng loại bề mặt, với dữ liệu bóc đo trên chính tấm của bạn chứ không phải trên thép chuẩn của chúng tôi.


