不锈钢带膜激光切割:烧边、熔边到底怎么避免
PE 膜 105~130℃ 就软化,激光切口瞬间上千度。热影响区里到底发生了什么,参数窗口怎么调才不烧边。
投诉通常带着一张照片来:3 毫米不锈钢板,光纤激光切完,膜还贴着。切口边缘有一圈大约 1 毫米宽的焦黄晕,操作工撕膜的时候,带下来一圈烧焦的胶。尺寸完全合格,零件照样报废——因为喷粉之后那圈黄印会透出来,客户不接受。
这不是膜的缺陷,也不是激光的缺陷,是热失配。PE 保护膜大约在 105 到 130 摄氏度开始软化,超过 150 度就降解;而光纤激光的切口温度远超 1500 度。膜不是被切开的,是被烤熟的。热影响区会越过切缝向外扩散 0.1 到 0.5 毫米,具体看功率和速度。
机理值得讲清楚,因为它解释了后面每一个参数选择。激光把能量耦合进金属,金属横向导热,贴在上面的膜通过接触吸收这部分热。接下来依次发生三件事:胶层先软化,PE 基材向切缝方向回缩,落在热影响区里的胶被碳化。那圈碳化就是肉眼看到的黄晕,也是撕膜时转移到板面上的东西。
辅助气体这件事,加压不一定更好。高压氮气能把熔融金属从切缝里吹干净,但同时会把高温飞溅紊流地推到膜边底下。2 毫米以下的薄板,把气压降到 8 到 12 bar、同时提高切割速度,边缘通常比一味加大气压更干净,因为板材在高温里停留的时间更短。
材质选择比其他所有因素都重要。PE 膜是激光切割里最差的选择,因为它的熔点区间恰好落在热影响区降温时经过的那一段。PET 膜熔点大约 250 到 260 度,扛得住得多,是激光切割不锈钢的常用选择。PVC 膜绝对不能用:它含氯约 57%,激光切割会释放氯化氢,腐蚀切口,也腐蚀设备的抽风管路。
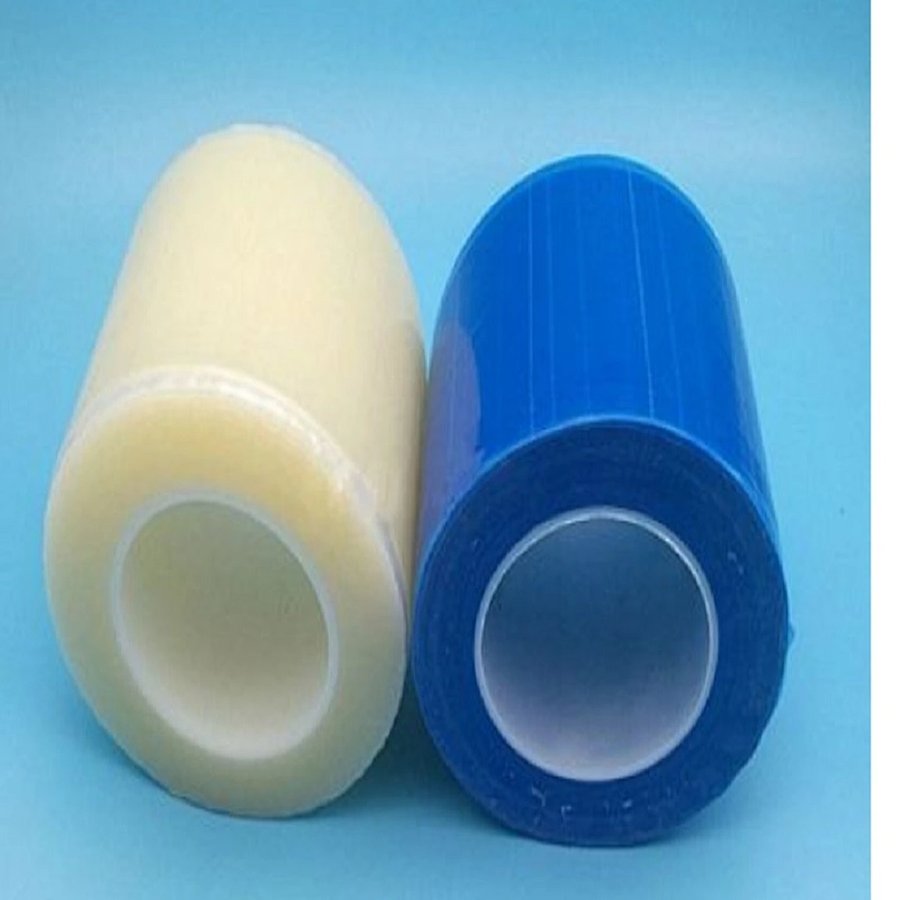 PE 与 PET 膜卷(激光试切对比用)
厚度这件事是反直觉的。采购往往指定更厚的膜,觉得保护更好。激光切割恰好相反:0.08 毫米的 PE 膜热容小,比 0.12 毫米的膜更快从切缝边缘回缩,留在高温区里的胶反而更少。加厚通常让黄晕更宽,而不是更好地保护表面。
1 到 3 毫米不锈钢、0.05 到 0.08 毫米膜厚,在光纤激光上的实用参数窗口大概是这样:功率 1.5 到 3 千瓦,切割速度 4 到 8 米每分钟,氮气 10 到 14 bar,焦点落在板面或略低于板面。目标是线能量最小——在不影响切口质量的前提下取最高速度。速度每降一档,都是更多热量横向传进膜里。
工艺路线有四条,失效模式各不相同。不带膜切,完全没有黄晕,但上下料过程必然划伤,在 No.4 或 8K 面上这是更严重的问题。带膜切,接受一圈可控的黄晕,靠切后清洁解决。先切后贴,意味着要裸手处理镜面板,返工成本通常高于省下的膜钱。水刀没有热影响区,厚板或者镜面完全不能接受变色的场合,这才是正解。
验收标准要在开工前写下来,不要等出了事再吵。多数工厂可用的标准是:变色限制在切口 1 毫米以内,不允许熔珠和凸起残留,撕膜后不留焦胶印,斜射光下看不到鬼影。超出即判不合格;如果不合格率超过 5%,那是参数窗口错了,不是膜错了。
切后处理决定一次勉强合格的切割能不能变成好零件。24 小时内撕膜——胶经历过一次热循环之后会继续交联,留得越久残胶越多。撕的时候 180 度、慢速、贴面小角度,不要向上猛扯。然后在一小时内用异丙醇擦边缘,赶在碳化圈氧化进表面纹理之前。拉丝面顺着纹理擦,不要横着擦。
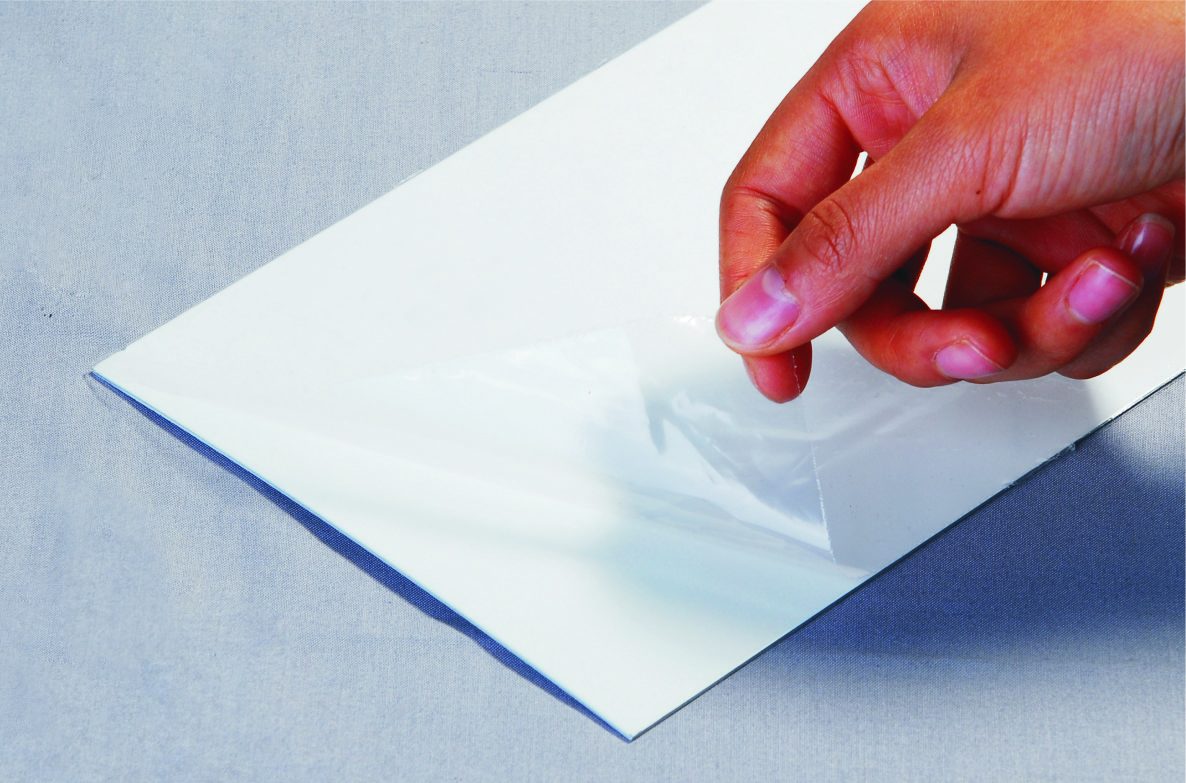 激光切割后的撕膜检验(实拍)
还有一种失效值得点名:有些厂用 PVC 膜,因为便宜、贴得牢,然后纳闷为什么切口一周内就生锈、抽风管道也腐蚀。那是含氯带来的氯化氢,化学问题,改任何参数都救不回来。如果供应商说不清一卷保护膜的基材树脂是什么,就不要把它放到激光下面。
混线生产、同一台设备既要切 2B 又要切 No.4、偶尔还有镜面板的场合,薄型蓝色 PE 膜配可控低粘,在搬运防护这一段表现很好,但它不适合跟着进激光——要么用在切后再贴的工序,要么激光工序换成 PET。完整规格在 GDY-031 PE 保护膜 页面;如果你正在验证激光工艺,申请一份 PE 和 PET 的对比样品,用同一个零件、同一组参数各跑一遍,再定规格。


