夏季不锈钢残胶:为什么 35 摄氏度就完全不一样了
数据表上的剥离力是 23℃ 测的,仓库夏天是 35℃。高温存放时粘力怎么一路走高、残胶到底是什么,以及四条让残胶远离产线的现场控制方法。
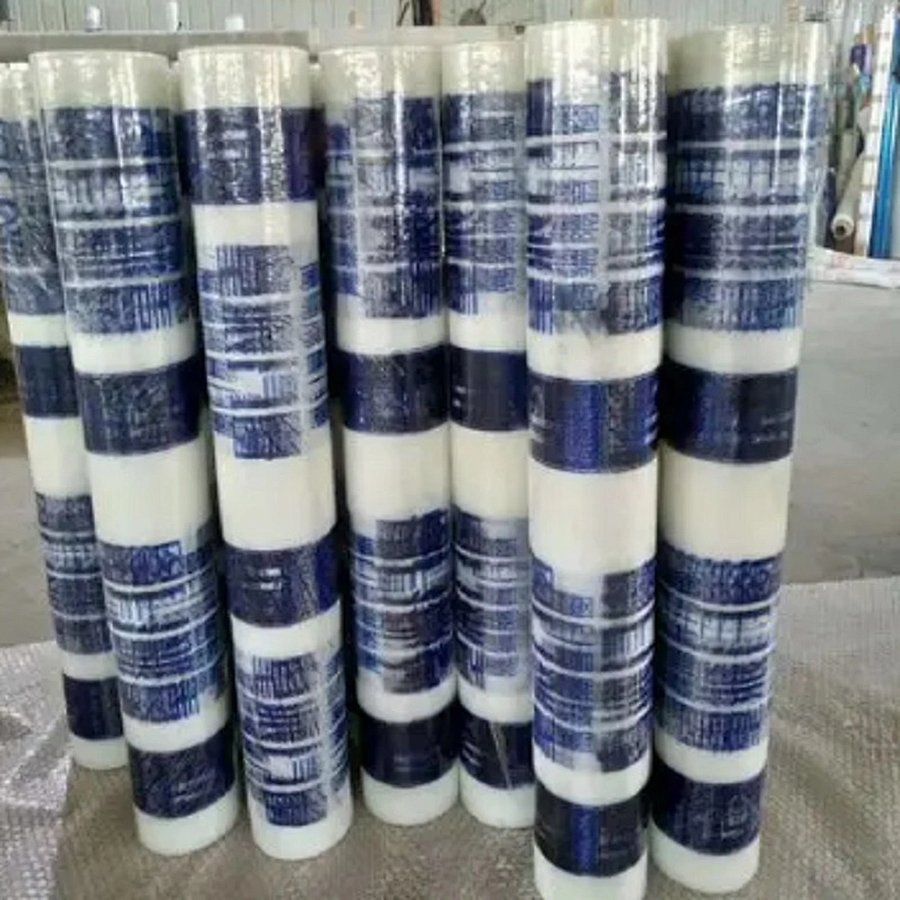
三月贴的不锈钢板,四月撕膜干净利落。同一批板、同一卷膜放到七月,在没空调的仓库里放到 35℃,撕下来却是一层擦不掉的胶雾。东南亚的工厂每年夏天都会遇到,第一反应通常是怀疑膜的质量。但大多数情况下膜没有变,变的是温度。
保护膜的压敏胶是粘弹性材料,剥离力取决于胶在贴合静置期间渗入表面微观粗糙度的深度。温度越高,胶的黏度越低:23℃ 时只是轻轻浮在拉丝面上的膜,天气一热就会一点点渗进每条磨痕。时间和温度是叠加的,高温存放每多一周,胶就往表面里多走一步,撕膜需要的力也跟着涨。
这就是为什么数据表上的数字对热带买家有误导性。GB/T 2792 与 ASTM D3330 规定剥离测试在 23℃±2℃ 条件下进行,ASTM D3330 还要求 50%±5% 的相对湿度。一支典型的中粘膜在实验室条件下静置 24 小时后,剥离力大约在 100 至 200 g/in 之间。这些数字是真的,但它描述的是恒温恒湿的实验室,不是五月份 35℃ 的车间。
超过 35℃ 之后会发生什么,方向是可以预判的,具体数值取决于胶系。按典型范围说,同一款 23℃ 下剥离力 100–200 g/in 的中高粘膜,在 35–40℃ 存放数周后,剥离力可能成倍上升,撕膜手感也从干净的低噪声剥离变成先拉伸再松开的果冻状剥离。实际数值必须在具体膜和具体表面上实测验证,但这个趋势在各个供应商那里是一致的。
残胶的本质是胶没有跟着基膜一起离开。高温下剥离力被分摊:一部分胶随膜带走,另一部分留在表面纹理里,形成一层吸附灰尘和指纹的半透明膜。镜面和 BA 面上这层雾比拉丝面明显得多。清理它意味着溶剂擦拭,多出工时,在卫生要求严格的表面上还会引出工厂本不想回答的问题。
粘力档位不能一个季节用到底。三月试样品相偏弱低粘档膜,可能恰恰是夏季出货的正确选择,因为胶即使变软,它的可剥离窗口仍然开着。中粘档适合两到四周内就会加工的板材。高粘档属于表面粗糙或重型、流转快的工件,不适合在热场地里放几个月的不锈钢。
四条现场控制可以把夏季残胶挡在产线之外。第一,下午两点左右测贴膜板材的表面温度,而不是气温;晒到的金属板面可以远高于 35℃。第二,在膜边写上贴膜日期,热季 30 天内撕膜。第三,板材避开朝阳墙面存放,仓库控制在 40℃ 以下并保持通风。第四,存放后要做外观检验的表面绝不留膜。
为热季生产采购膜时,要向供应商索要高温存放后的剥离数据,而不是只有 23℃ 的标准数据表值。自有涂布线的工厂可以通过配方调整粘力,给出夏季档位而不是一个万能答案。我们的 PE 蓝色保护膜 GDY-031 由自有涂布线生产,粘力可以按你产品从贴合到撕膜之间实际经历的存放温度来调。
想知道现有膜能不能扛过夏天,最快的办法是在自己产线上做一次受控测试。申请免费样品,贴六张板,三张留室温、三张放在仓库最热的位置一周,然后在两种条件下分别撕膜对比。把板材尺寸、表面等级和预计的最高存放温度发给我们,我们会给出匹配你生产季节的粘力档位和撕膜时限。


