No.4 / 8K / 2B 不锈钢表面:哪种保护膜不会让光泽变哑
表面粗糙度决定胶层真正接触金属的面积。同一卷蓝膜在 2B、No.4、8K 上表现完全不同,差的是粘力档位没配对。
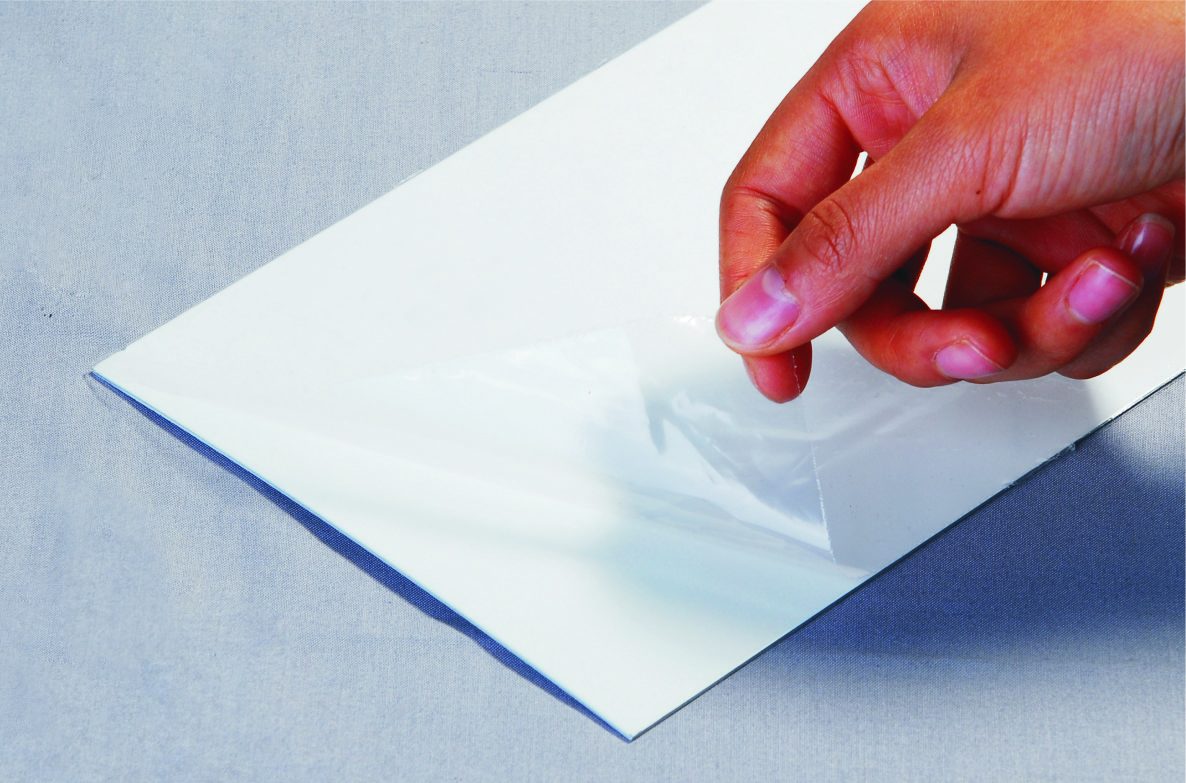
上个月越南一家加工厂退了三卷 8K 镜面板。撕膜过程很干净:没有残胶、没有气泡、没有划伤。但在 45 度检验灯下,板面上出现一层淡淡的乳白色雾状痕迹,形状和膜完全一致。客户管它叫「膜影」。胶水配方没出问题,问题在于这卷膜的哑度配不上一块能反射大部分入射光的表面。
不锈钢表面等级不是外观问题。2B、No.4、8K 三者的粗糙度差了不止一个数量级,而粗糙度直接决定胶层真正接触金属的面积。2B 是冷轧后退火酸洗再平整,Ra 通常在 0.1 到 0.3 微米;No.4 拉丝板 Ra 大约 0.5 到 1.5 微米,带有明显方向性纹理;8K 镜面抛光到 Ra 0.05 微米以下,所以它反射的是影像,不是散射光。
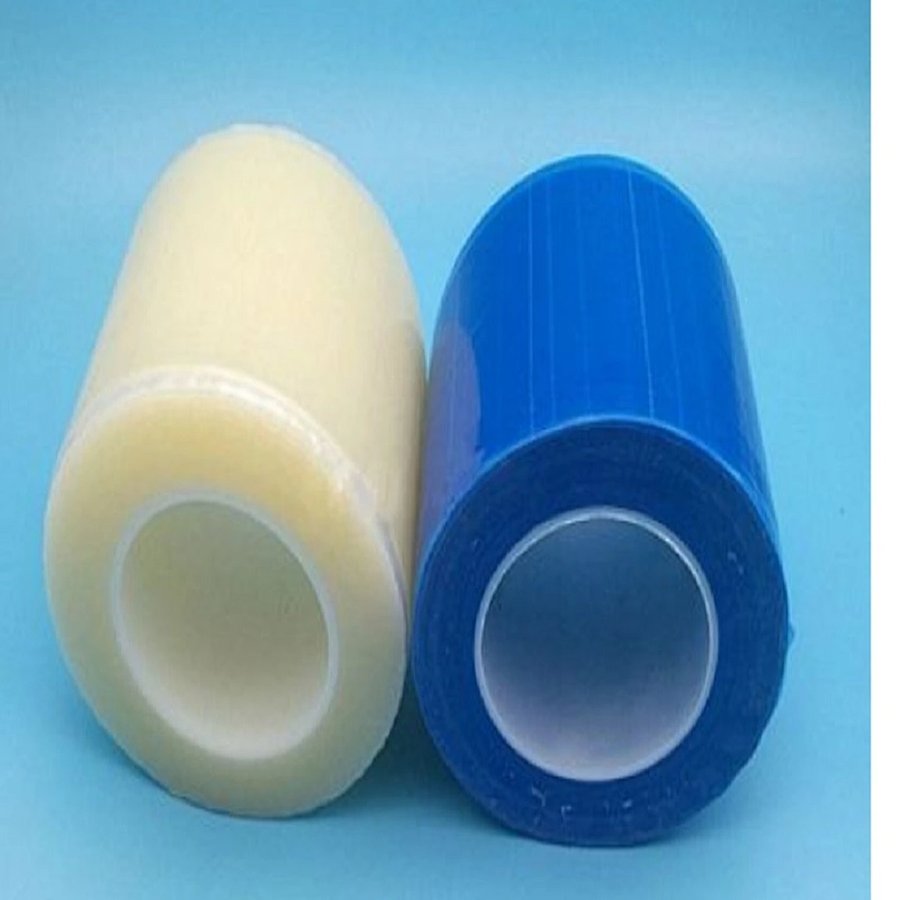 蓝膜与透明 PE 膜卷(实拍)
接触面积是绝大多数采购从来不计算的变量。拉丝面上,膜只压住纹理的波峰,波谷是架空的;镜面上,膜几乎贴满整个表面。同样是那卷膜、同样克重的胶,用 GB/T 2792 或 ASTM D3330 方法 A 测出来的剥离力能差 30% 到 50%。在 2B 上表现正常的膜,到了 8K 上就会显得「太黏」——而太黏正是残胶的第一步。
表面变哑有两个完全不同的机理,修法也不同。第一种是胶层微流动:在卷取张力和仓库高温作用下,胶慢慢爬进拉丝面的波谷并锚定在那里,撕膜时碎胶留在谷里,光一照就散。第二种是膜本身的雾度高,PE 膜像一层柔光镜;镜面板在温暖仓库里压上八周,即使一点胶都没转移,表面看上去也是哑的。
这个区分很关键,因为两种失效在退货照片里长得一模一样。用异丙醇擦一下:雾痕消失的,是膜里增塑剂或冷凝水造成的表面污染;擦不掉、还带隐约纹路的,才是胶迁移进了纹理。只有第二种才是真正的粘力错配。
贴膜后的撕膜检验(实拍)选膜的顺序是三个问题。第一,表面粗糙度是多少,这决定粘力档位;第二,贴膜之后这道板要经历什么——激光切割、折弯、深冲,还是仅仅存放和运输,这决定耐温和拉伸要求;第三,膜要在板上待多久,国内两周和漂洋过海十二周是两个完全不同的问题。
粗糙度匹配可以先用三档起步。镜面和 8K 一般走低粘档,按 GB/T 2792、180 度、300 毫米每分钟的条件,典型值在 5 到 15 克每 25 毫米;2B 和 BA 面能承受中粘档,大约 15 到 30 克每 25 毫米;拉丝 No.4 通常要中高粘,因为承力的是波峰,但胶必须软到能润湿纹理却不能流进去。这些是起点不是标准,一定要在自己的板上复验。
验证很便宜,四个测试就够。GB/T 2792 的 180 度剥离给基线数据;残胶测试把贴好膜的板放进 65 摄氏度烘 24 小时,冷却后撕膜,用斜射光看;湿热测试 40 摄氏度、90% 相对湿度跑 72 小时,这是海运集装箱最接近的台面模拟;再加 100 小时紫外老化,能筛掉那些还没到客户手上就发脆的膜。
 高透 PE 膜卷(雾度对照样)
施工纪律决定剩下的一半。贴膜时板温控制在 40 摄氏度以下,超过这个温度胶已经开始流动,会被压到不该去的地方。收卷张力要低:贴的时候拉得越紧,膜回弹越厉害,几天内边角必然翘起,而翘边经常被误判成胶太弱。拉丝面顺着纹理方向贴,让刮板把胶压进波谷而不是横向拖;镜面用硬胶辊压两遍,一遍过会留下读起来像雾气的微气泡。
还有一个常见的误判要纠正:翘边很少说明膜太薄,绝大多数是张力、板温或者剪切边带油污造成的。为了治翘边去加厚膜,通常会让残胶更严重,因为同样粘力下厚膜的剥离力更大。8K 上遇到翘边,先查张力和边缘清洁度,再考虑换厚度。
对混线生产的工厂,蓝色 PE 膜配合可控低粘胶是最实际的方案:蓝色让漏贴的地方在检验时一眼看见,低粘则保证镜面不被污染。GDY-031 蓝色 PE 保护膜 的完整规格里列了幅宽、厚度和粘力档位。如果你手上同时有三种表面要评估,直接申请免费样品,用你自己库存的 2B、No.4、8K 板各切一片寄过来,我们按表面等级分别配档。
具体做法:从你现在正在跑的那卷料上切三片 200 乘 300 毫米的样板,标好表面等级和轧制方向,连同你现在用的膜样一起寄过来;如果有退货照片也一并附上。我们回一份书面建议,逐种表面给出粘力档位、厚度和施工张力,剥离数据全部测在你自己的板上,不拿我们的标准钢板充数。


